tiếng Việt
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Từ tạo hình đến nạp hàng: Sáu điểm kiểm tra trong quá trình kiểm tra chai thủy tinh
Chai thủy tinh có thể bị hỏng theo những cách rất dễ bỏ sót. Một vết nứt chân tóc ở cổ. Một con chip bên trong miệng chỉ lộ rõ khi được đóng kín. Một đường nối khuôn trông giống như một cái bóng cho đến khi chai được giữ sát vào hộp đèn. Những khiếm khuyết như thế này có thể khiến dây chuyền tạo hình không được chú ý và chỉ lộ rõ sau này, ở giai đoạn chiết rót hoặc đóng gói, khi đó việc sửa chữa chúng sẽ tốn kém hơn.
Điều nằm giữa các giai đoạn này không phải là một cuộc kiểm tra đơn lẻ mà là một chuỗi các cuộc kiểm tra được bố trí dọc theo lộ trình sản xuất và đóng gói. Mỗi lần kiểm tra có một mục đích khác nhau. Trình tự sau đây phản ánh quy trình kiểm tra được sử dụng tại HYT Packaging và các phương pháp kiểm soát chất lượng chung được áp dụng giữa các nhà sản xuất hộp đựng thủy tinh: kiểm tra trực quan thủ công, kiểm tra máy tự động, kiểm tra có sự hỗ trợ của ánh sáng, kiểm tra độ bền và hiệu suất, kiểm tra trước khi đóng gói và kiểm tra lại các thùng carton đã đóng gói trước khi vận chuyển.
Trình tự cũng quan trọng như việc kiểm tra từng cá nhân. Việc kiểm tra hình thức và kích thước diễn ra trong khi chai đang được vận chuyển trong quá trình sản xuất; kiểm tra sức mạnh được tiến hành trên các mẫu; trang trí được đánh giá sau khi xử lý bề mặt; và việc kiểm tra thùng carton diễn ra sau khi chai đã được đóng gói. Một chai có thể vượt qua một giai đoạn và không đạt ở giai đoạn khác, vì vậy không nên bỏ qua việc kiểm tra với giả định rằng lần kiểm tra sau sẽ xác định được mọi khiếm khuyết bị bỏ sót.
Tiêu chí chấp nhận là một phần thiết yếu của hệ thống kiểm soát chất lượng. Các bên liên quan cần phải thống nhất về việc ai là người xác định tiêu chí, dung sai nào được áp dụng và mẫu nào được phê duyệt dùng làm tài liệu tham khảo. Đối với hầu hết các dự án, những yêu cầu này phải được ghi lại trong thông số kỹ thuật của đơn đặt hàng trước khi bắt đầu chế tạo dụng cụ và sản xuất. Những thay đổi được thực hiện sau này có thể làm tăng chi phí phát triển và ảnh hưởng đến lịch trình giao hàng.
 1. Kiểm tra thủ công
Đôi mắt được đào tạo, vẫn làm việc bên cạnh máy móc
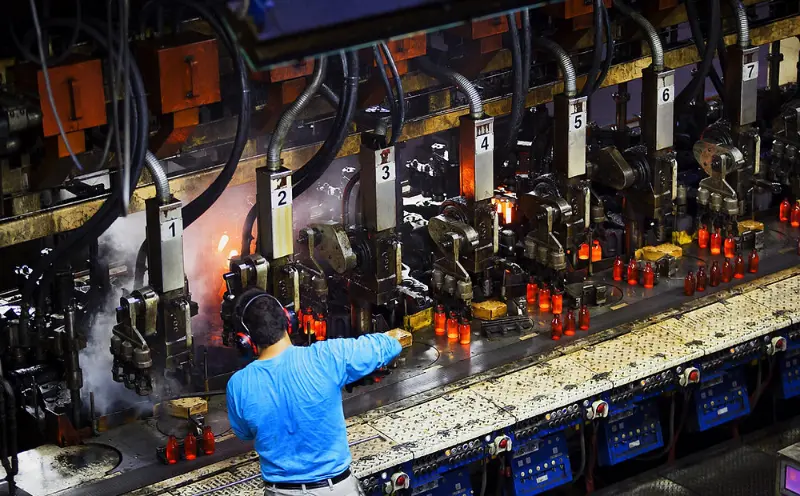
Kiểm tra thủ công vẫn là một phần quan trọng trong việc kiểm soát chất lượng chai thủy tinh. Ngay cả trong các nhà máy được trang bị hệ thống kiểm tra camera và máy đo laser, thanh tra viên vẫn kiểm tra từng chai riêng lẻ ở cuối băng tải. Một số khuyết tật khó xác định thông qua các quy tắc phát hiện cố định, bao gồm các vết xước chỉ nhìn thấy được ở một số góc nhất định, vai hơi không đều và các đường nối khuôn chưa được loại bỏ hoàn toàn.
Việc kiểm tra tập trung vào năm khu vực chính: miệng, cổ, vai, cơ thể và chân đế. Mỗi khu vực đều có những khuyết điểm tiềm ẩn khác nhau. Miệng không tròn có thể khiến việc đóng miệng không khớp đúng cách. Một con chip quanh cổ có thể phát triển thành một vết nứt trong quá trình trám răng. Đế bị biến dạng có thể làm cho chai không ổn định trên pallet hoặc khi tiến vào dây chuyền chiết rót. Thanh tra viên đánh giá xem mỗi chai có đáp ứng các yêu cầu về vật lý và chức năng được xác định trong thông số kỹ thuật của nó hay không.
Kiểm tra thủ công cũng cung cấp mức độ phán đoán mà thiết bị tự động không thể thay thế hoàn toàn. Những người kiểm tra có kinh nghiệm làm việc với các thiết kế chai giống nhau theo thời gian có thể nhận ra những thay đổi trước khi chúng xuất hiện trong số liệu thống kê loại bỏ. Những điều này có thể bao gồm sự khác biệt về khả năng truyền ánh sáng qua kính, sự khác biệt trong đặc điểm xử lý hoặc những thay đổi tinh tế về hình dạng vai. Những quan sát như vậy có thể không phải lúc nào cũng xuất hiện trong kế hoạch kiểm soát chính thức, nhưng chúng có thể giúp xác định các vấn đề đang phát triển trong sản xuất.
Giai đoạn này cũng giúp xác minh xem các thông số kỹ thuật bằng văn bản có khớp với hình thức thực tế của chai thành phẩm hay không. Một bản vẽ có thể xác định kích thước chấp nhận được của một con chip, nhưng nó không thể thể hiện đầy đủ mức độ hiển thị của con chip đó trên một chai thành phẩm. Thanh tra viên và khách hàng có thể đánh giá điều này hiệu quả hơn bằng cách cùng nhau kiểm tra các mẫu thực tế và xác nhận các tiêu chuẩn về hình thức đã thống nhất.
Những gì nó bắt được:Các khuyết tật về bề ngoài và tay nghề có thể nhìn thấy được, được đánh giá dựa trên mẫu đã được phê duyệt và các thông số kỹ thuật của sản phẩm đã được thống nhất.
2. Kiểm tra máy tự động
Tính nhất quán ở tốc độ của đường dây
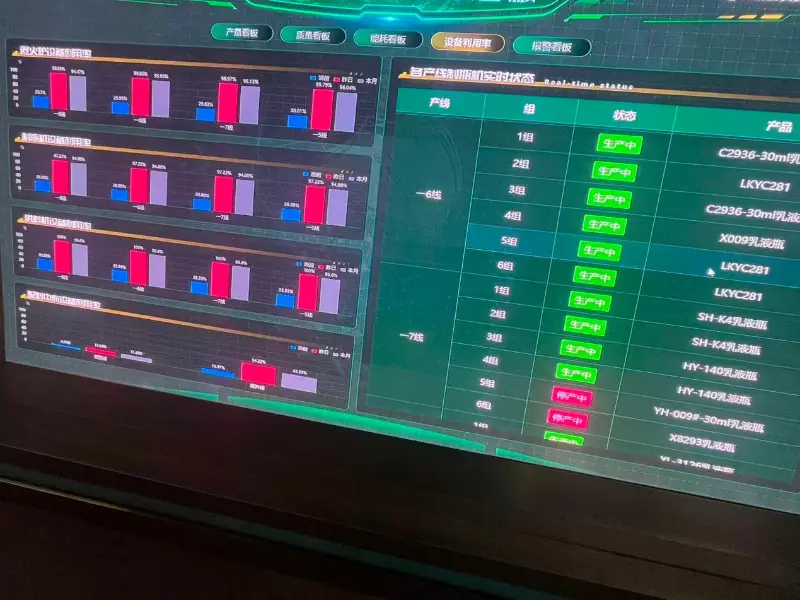
Trong đó việc kiểm tra thủ công mang lại khả năng phán đoán của con người thì việc kiểm tra máy tự động mang lại khả năng lặp lại. Các trạm camera và cảm biến kiểm tra các tính năng mà chúng đã được cấu hình, bao gồm dung sai kích thước, độ hoàn thiện ở miệng, các khuyết tật ở thành bên và chân đế, các vết nứt và hình thành các điểm bất thường. Mỗi chai được đánh giá theo cùng một ngưỡng phát hiện trong suốt quá trình sản xuất.
Những chai bị lỗi thường được tự động loại bỏ và chuyển khỏi băng tải trước khi chuyển sang giai đoạn sản xuất tiếp theo. Điều này giúp ngăn chặn các hộp đựng thủy tinh bị lỗi tiếp cận khu vực đóng gói, nơi một chai bị nứt có thể làm hỏng các chai lân cận và thùng carton xung quanh.
Tuy nhiên, khả năng phát hiện của máy kiểm tra phụ thuộc vào cảm biến, thuật toán và cấu hình của nó. Một lỗi nằm ngoài các tham số phát hiện đã xác định có thể đi qua hệ thống, trong khi cài đặt quá nghiêm ngặt có thể dẫn đến việc từ chối không cần thiết. Vì lý do này, việc kiểm tra máy được hiểu tốt nhất là một quá trình sàng lọc có kiểm soát hơn là sự đảm bảo rằng mọi lỗi có thể xảy ra sẽ được xác định.
Dây chuyền sản xuất có thể sử dụng một số trạm kiểm tra để kiểm tra các đặc tính khác nhau của chai. Hiệu quả kết hợp của chúng vẫn phụ thuộc vào khả năng của thiết bị, độ nhạy phát hiện và cấu hình đường dây. Do đó, hai nhà máy sử dụng quy trình kiểm tra tương tự có thể đạt được kết quả phát hiện và loại bỏ khác nhau.
Những gì nó bắt được:Các khiếm khuyết về kích thước và cấu trúc ở tốc độ sản xuất, được đánh giá theo ngưỡng phát hiện máy được xác định trước.
3. Kiểm tra trực quan bằng ánh sáng
Hộp đèn có thể nhìn thấy được điều gì
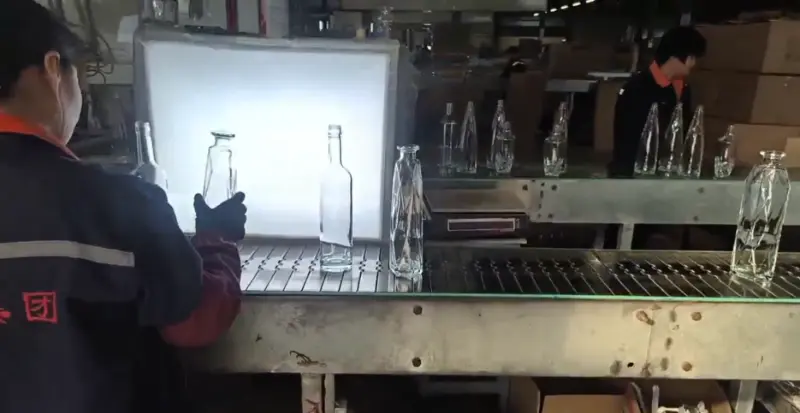
Một số khuyết tật về kính trở nên dễ xác định hơn dưới ánh sáng được kiểm soát. Khi một cái chai trong suốt được đặt trên nền sáng, các đặc điểm có thể khó nhìn thấy dưới ánh sáng bình thường của nhà máy sẽ trở nên rõ ràng hơn. Chúng bao gồm các bong bóng bên trong thành kính, đá và tạp chất lạ, các vết nứt nhỏ kéo dài từ đáy, sự phân bố thủy tinh không đồng đều và độ gợn sóng bề mặt có thể ảnh hưởng đến hình thức bên ngoài của chai thành phẩm.
Phương pháp kiểm tra đã được thiết lập tốt nhưng tiêu chí chấp nhận cần phải được xác định tùy theo ứng dụng dự định. Kích thước bong bóng, số lượng, vị trí, loại bao gồm và ngưỡng hiển thị có thể khác nhau giữa các dự án. Ví dụ, những khiếm khuyết có thể nhận thấy được trên một sản phẩm trong suốtchai rượu thủy tinhcó thể ít rõ ràng hơn trên chai có phun màu, phủ sương hoặc trang trí khắc.
Kiểm tra bằng ánh sáng cũng có những hạn chế. Các khuyết tật nằm sâu bên trong vách kính hoặc nằm song song với góc nhìn có thể vẫn khó phát hiện. Việc kiểm tra máy bổ sung hoặc thử nghiệm mẫu phá hủy có thể cần thiết khi những khiếm khuyết này gây ra rủi ro cụ thể.
Vì lý do này, tiêu chí chấp nhận phải dựa trên những gì phương pháp kiểm tra thực sự có thể xác minh thay vì kỳ vọng phi thực tế về tính minh bạch hoàn hảo. Yêu cầu không thể được kiểm tra một cách nhất quán thông qua kiểm tra trực quan có thể trở thành nguyên nhân gây ra sự bất đồng trong quá trình chấp nhận sản phẩm.
Những gì nó bắt được:Độ trong, độ trong suốt, tạp chất bên trong và chất lượng bề mặt, được đánh giá dưới ánh sáng được kiểm soát theo các giới hạn đã được ghi lại.
4. Kiểm tra sức mạnh và hiệu suất
Liệu cái chai có tồn tại được hay không. Điều gì sẽ xảy ra sau khi nó được đổ đầy
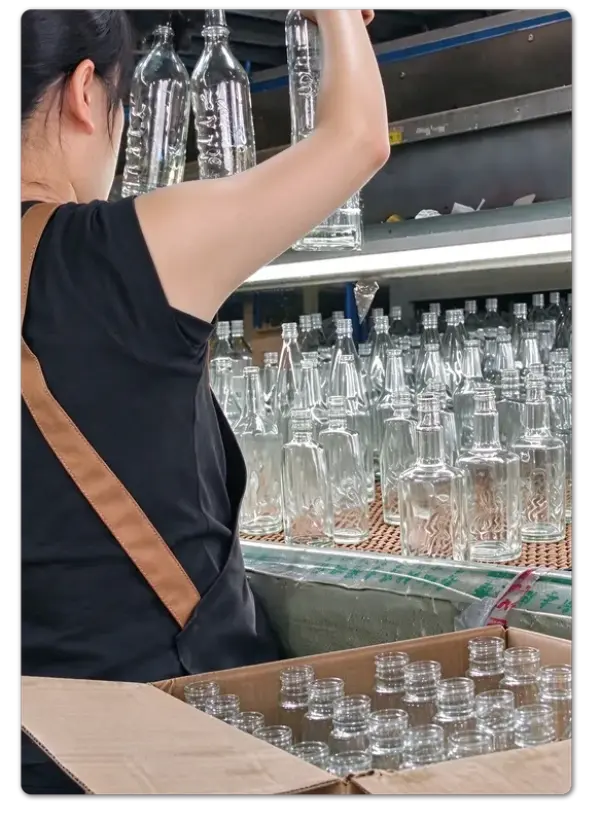
Hình thức bên ngoài chỉ là một phần tạo nên chất lượng chai thủy tinh. Một chai trông có vẻ đúng nhưng bị hỏng dưới nắp đậy, bên trong máy tiệt trùng hoặc dưới đáy hộp xếp chồng lên nhau vẫn không phù hợp với mục đích sử dụng của nó. Kiểm tra hiệu suất giúp đánh giá những rủi ro này trước khi sản phẩm đạt đến giai đoạn đóng gói và phân phối.
Trong quá trình thử nghiệm, một mẫu xác định phải chịu tải trọng cơ học, áp suất bên trong hoặc thay đổi nhiệt độ được chỉ định. Sau đó, kết quả được so sánh với các tiêu chí chấp nhận được thiết lập cho thiết kế chai và mục đích sử dụng của nó.
Bốn loại thử nghiệm bao gồm nhiều yêu cầu chung, mặc dù các phương pháp bổ sung có thể được đưa vào khi ứng dụng yêu cầu chúng.
| Phương pháp kiểm tra | Các biện pháp kiểm tra |
|---|---|
| Kiểm tra tải hoặc nén dọc | Chai có thể chịu được lực hướng xuống bao nhiêu trong các điều kiện thử nghiệm xác định. |
| Kiểm tra áp suất bên trong | Khả năng chịu áp suất bên trong, đặc biệt đối với các chai dùng để chứa nội dung có áp suất. |
| Kiểm tra sốc nhiệt | Khả năng chống thay đổi nhiệt độ nhanh trong các điều kiện thử nghiệm quy định. |
| Các bài kiểm tra hiệu suất được chỉ định khác | Các yêu cầu bổ sung về cơ học hoặc ứng dụng cụ thể được xác định trong đơn đặt hàng. |
Việc lựa chọn phương pháp thử phụ thuộc vào thiết kế chai, thông số kỹ thuật của thủy tinh, ứng dụng dự định và tiêu chí chấp nhận áp dụng. Không phải mọi chai đều yêu cầu kết hợp các xét nghiệm giống nhau.
Kết quả kiểm tra áp dụng cho các mẫu được kiểm tra thay vì tự động chứng nhận từng chai trong một lô sản xuất. Cỡ mẫu và lựa chọn mẫu là những phần quan trọng của phương pháp thử nghiệm. Một mẫu đạt yêu cầu cung cấp thông tin về quy trình sản xuất và các sản phẩm được kiểm nghiệm, nhưng nó không được hiểu là bằng chứng cho thấy mọi đơn vị trong lô đều đã được kiểm nghiệm riêng lẻ. Do đó, báo cáo thử nghiệm phải xác định mẫu và các điều kiện thực hiện thử nghiệm.
 Điều quan trọng nữa là phải phân biệt kiểm tra độ bền với đo độ cứng. Những phương pháp này sử dụng các thiết bị khác nhau và đánh giá các đặc tính khác nhau. Kết quả độ cứng không thể được coi là sự thay thế cho thử nghiệm độ bền cơ học và các báo cáo kiểm tra phải xác định phương pháp thực tế được sử dụng.
Những gì nó bắt được:Các vấn đề về hiệu suất cơ và nhiệt, được đo trên các mẫu xác định theo tiêu chí thử nghiệm dành riêng cho ứng dụng.
5. Kiểm tra trước khi đóng gói
Cái nhìn cuối cùng trước khi đóng thùng carton
Đóng gói gần như là cửa một chiều trong quá trình sản xuất. Khi các chai đã được đếm, sắp xếp, bảo vệ và niêm phong bên trong thùng carton, việc xác định lỗi sẽ trở nên phức tạp hơn. Thùng carton có thể cần phải được mở lại, đối chiếu số lượng và xây dựng lại các pallet. Kiểm tra trước khi đóng gói giúp ngăn chặn các sản phẩm không phù hợp đạt đến giai đoạn này.
Việc kiểm tra bao gồm hình thức bên ngoài, thông số kỹ thuật của sản phẩm, số lượng và, nếu có, chất lượng trang trí bề mặt.
Đối với chai thủy tinh trang trí, danh sách kiểm tra bao gồm các hạng mục bổ sung:
- Vị trí logo và đăng ký in
- Màu sắc nhất quán trong suốt quá trình sản xuất
- Sự xuất hiện và độ che phủ của lớp phủ
- Chất lượng trang trí bề mặt
- Các thông số kỹ thuật trang trí khác đã được thống nhất cho đơn đặt hàng
Trang trí là một phần quan trọng trong quá trình kiểm tra vì thiết kế được phê duyệt và các chỉ tiêu chất lượng cần phải phù hợp. In ấn, phủ sương, phun màu và khắc thường được chỉ định trong quá trình phát triển sản phẩm. Khi việc xử lý bề mặt trở thành một phần của thiết kế được phê duyệt thì hình thức bên ngoài và dung sai áp dụng của nó cũng phải được đưa vào tiêu chí chấp nhận.
Một tài liệu tham khảo trang trí đã được phê duyệt trực quan nhưng không có dung sai bằng văn bản có thể trở thành nguyên nhân gây ra sự bất đồng trong quá trình kiểm tra cuối cùng. Việc ghi trước màu sắc, vị trí, phạm vi bao phủ và hình thức có thể chấp nhận được sẽ giúp quá trình kiểm tra trở nên nhất quán hơn.
Bản thân bao bì cũng là một phần của việc kiểm tra. Vách ngăn, tấm lót bảo vệ và cấu hình thùng carton quyết định mức độ bảo vệ chai khỏi chuyển động và tiếp xúc giữa chai với chai trong quá trình vận chuyển. Một thùng carton đã qua kiểm tra tại bàn đóng gói vẫn có thể dễ bị hư hỏng trong quá trình vận chuyển nếu cách sắp xếp bên trong của nó không cung cấp đủ sự bảo vệ.
Những gì nó bắt được:Sự phù hợp của sản phẩm, chất lượng trang trí, số lượng và sự sẵn sàng đóng gói trước khi đóng thùng carton.
6. Kiểm tra trước khi giao hàng
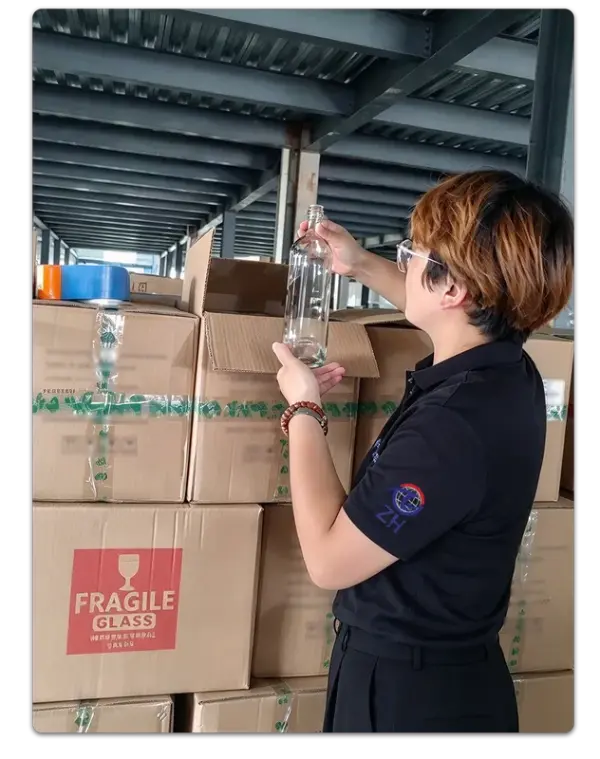 Mở lại thùng carton để kiểm tra thùng carton
Kiểm tra trước khi giao hàng mang đến cơ hội thứ hai để kiểm tra các sản phẩm đã vượt qua kiểm tra chất lượng trước đó. Các thùng carton đã chọn được mở theo kế hoạch lấy mẫu đã thống nhất. Các chai bên trong được kiểm tra lại về hình thức bên ngoài, các khuyết tật nhìn thấy được, thông số kỹ thuật của sản phẩm và chất lượng trang trí. Thanh tra cũng kiểm tra cách sắp xếp đóng gói để xác nhận rằng các chai vẫn được đặt đúng vị trí và được bảo vệ.
Đây là giai đoạn kiểm tra nhằm đánh giá sản phẩm trong điều kiện vận chuyển thực tế thay vì điều kiện sản xuất ban đầu. Nó có thể xác định các hư hỏng trong quá trình xử lý, lỗi đóng gói và các vấn đề liên quan đến tải hàng có thể không tồn tại trong quá trình kiểm tra sản xuất trước đó.
Số lượng thùng carton được mở tùy thuộc vào yêu cầu đặt hàng, khối lượng vận chuyển, giá trị sản phẩm và kế hoạch lấy mẫu đã thống nhất. Các dự án khác nhau có thể sử dụng các mức lấy mẫu khác nhau. Điều quan trọng là phương pháp kiểm tra và tiêu chí chấp nhận phải được thỏa thuận trước và áp dụng nhất quán, sao cho việc phê duyệt hoặc từ chối lô hàng có thể được hỗ trợ bởi các yêu cầu được ghi thành văn bản thay vì phán đoán chủ quan.
Kết quả là tạo ra một điểm kiểm soát bổ sung khi hàng hóa đã được đóng gói, dán nhãn, xếp chồng lên nhau và chờ bốc hàng.
Những gì nó bắt được:Sản phẩm được đóng gói và điều kiện đóng gói, được kiểm tra lại theo phương án lấy mẫu đã thống nhất trước khi xếp hàng.
Trọng tâm kiểm tra:Kiểm tra lại các sản phẩm được đóng gói đã chọn, tình trạng thùng carton và bao bì bảo vệ trước khi vận chuyển.
Sáu kiểm tra, một hệ thống
Một chai đạt đến dây chuyền chiết rót đã vượt qua sáu loại kiểm tra
Mỗi cuộc kiểm tra trả lời một câu hỏi khác nhau. Cái chai trông có ổn không? Kích thước của nó có nằm trong dung sai không? Kính có sạch về mặt quang học không? Nó có thể chịu được các điều kiện sử dụng dự định không? Việc trang trí có phù hợp với thiết kế đã được phê duyệt không? Sản phẩm có được bảo vệ trong quá trình đóng gói không?
Không có giai đoạn nào đáp ứng được tất cả các yêu cầu này và các giai đoạn kiểm tra không thể thay thế lẫn nhau. Vào thời điểm một chai được niêm phong bên trong thùng carton, hầu hết các cơ hội để sửa chữa các lỗi sản xuất đã trôi qua. Đây là lý do tại sao việc kiểm tra được thực hiện sớm hơn trong quá trình sản xuất cũng quan trọng như việc kiểm tra cuối cùng trước khi vận chuyển.
Hiệu quả của hệ thống phụ thuộc vào các tiêu chí chấp nhận được ghi chép rõ ràng. Kiểm tra thủy tinh bao gồm các quyết định thực tế về kích thước bong bóng có thể chấp nhận được, khả năng hiển thị của đường nối khuôn, khuyết tật bề mặt và số lượng chai bị lỗi được phép trong một mẫu. Những yêu cầu này phải được thỏa thuận giữa khách hàng và nhà cung cấp trước khi bắt đầu sản xuất, thay vì thảo luận lần đầu tiên sau khi giao hàng.
Các nhà cung cấp ghi lại các tiêu chí kiểm tra dành riêng cho dự án và lưu giữ các mẫu tham chiếu đã được phê duyệt có thể duy trì các tiêu chuẩn chất lượng nhất quán hơn và giảm bớt những bất đồng trong quá trình chấp nhận sản phẩm. Để tùy chỉnhchai rượu thủy tinhcác dự án, những chi tiết này đặc biệt quan trọng khi hình dạng chai, độ trong của thủy tinh, xử lý bề mặt và trang trí đều là một phần của thông số kỹ thuật cuối cùng.
Cấu trúc kiểm tra này không chỉ dành riêng cho một nhà sản xuất. Nó phản ánh một cách tiếp cận thực tế được sử dụng trong ngành công nghiệp đồ đựng bằng thủy tinh: khiếm khuyết có thể xảy ra ở các giai đoạn sản xuất khác nhau và việc kiểm tra được thực hiện tại các điểm khác nhau giúp xác định các vấn đề mà một lần kiểm tra cuối cùng có thể bỏ sót.
HYT Packaging tuân theo phương pháp kiểm tra nhiều giai đoạn này, với mức độ ưu tiên kiểm tra được xác định theo thiết kế chai, quy trình sản xuất và ứng dụng dự định.
Đối với khách hàng đánh giá một nhà cung cấp chai thủy tinh, câu hỏi hữu ích hơn không chỉ đơn giản là số lần kiểm tra được thực hiện mà còn là liệu mỗi lần kiểm tra có tiêu chí chấp nhận rõ ràng và được ghi chép hay không. Sáu lần kiểm tra với các giới hạn mơ hồ mang lại ít sự đảm bảo hơn so với số lượng kiểm tra nhỏ hơn được hỗ trợ bởi các tiêu chuẩn cụ thể, phương pháp lấy mẫu xác định và mẫu tham chiếu đã được phê duyệt.
Tin tức liên quan
- Tại sao Chai đựng rượu whisky hình con gà trống bằng gốm là sự lựa chọn hoàn hảo cho bao bì rượu mạnh cao cấp
- Tại sao Chai rượu thủy tinh tròn Arizona 750ml lại là sự lựa chọn tuyệt vời cho bao bì rượu mạnh cao cấp
- Chai thủy tinh vodka tùy chỉnh mới: Bao bì HYT cho thương hiệu rượu mạnh Bắc Mỹ
- Tại sao Bình đựng rượu thủy tinh 1,75L có tay cầm là sự lựa chọn thông minh cho bao bì đồ uống hiện đại
- HYT Packaging ra mắt dòng chai rượu thủy tinh bằng đá lửa nhẹ mới để hỗ trợ các thương hiệu đồ uống có hàm lượng carbon thấp
- Làm thế nào một chai rượu thủy tinh Bellissima cổ dài có nắp nút chai có thể nâng cao thương hiệu đồ uống của bạn
Để lại cho tôi một tin nhắn
Sản phẩm mới



Tin tức Khuyến nghị